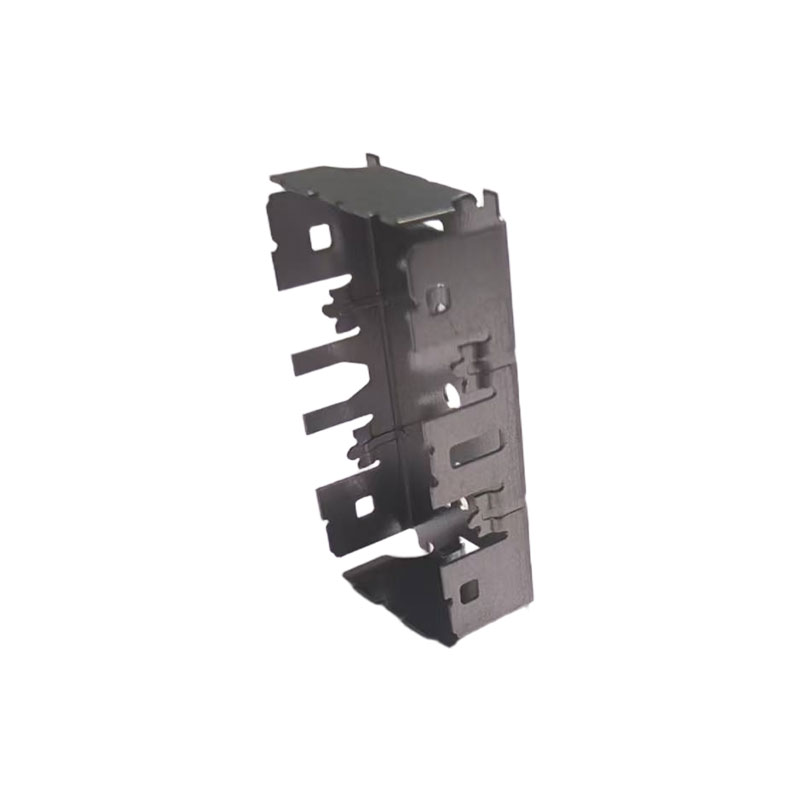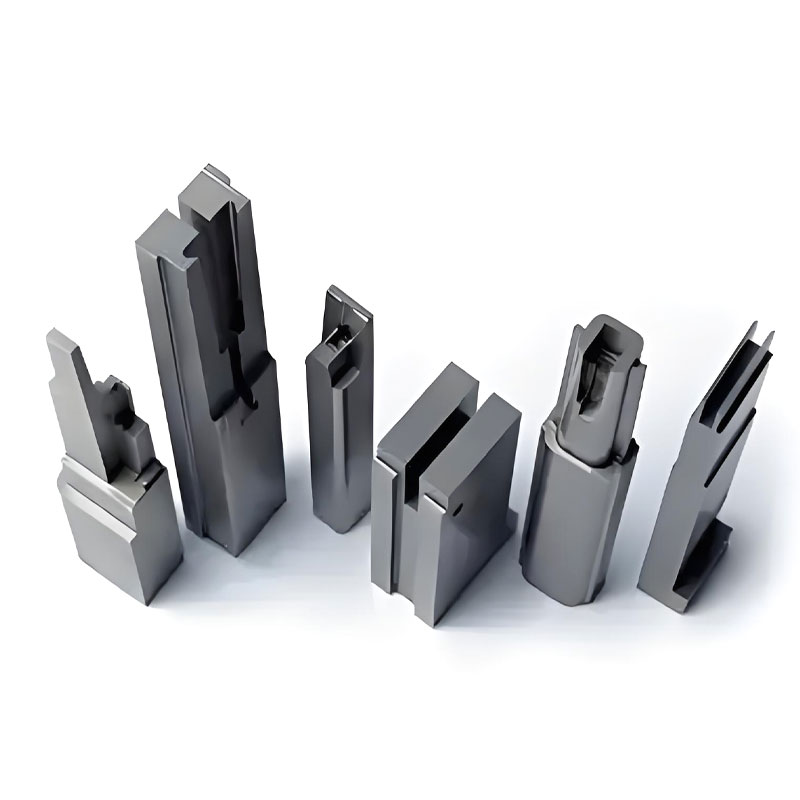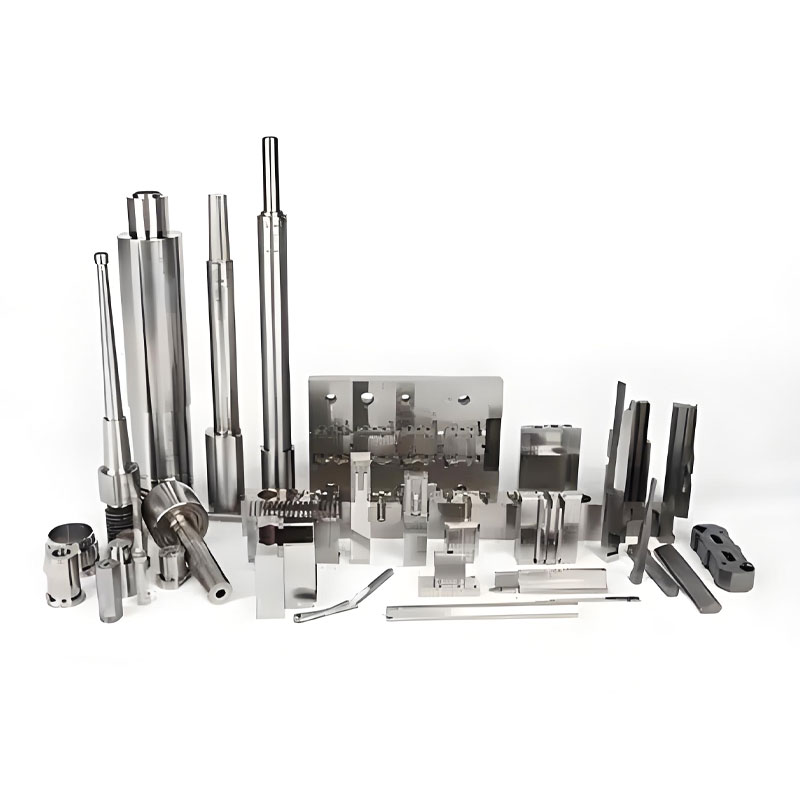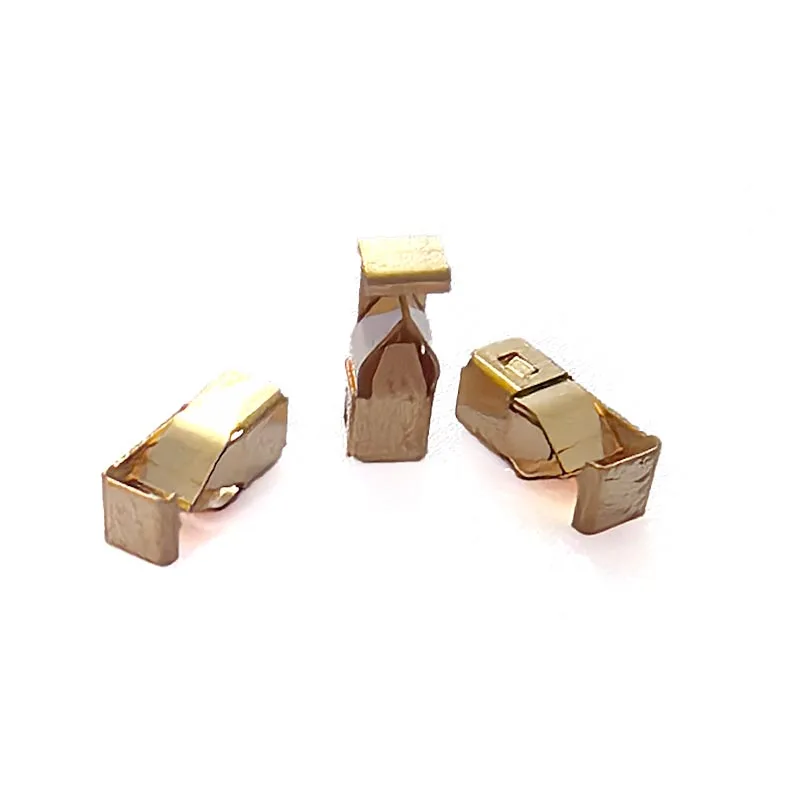
Makale Özeti: Konektör enjeksiyonlu kalıplamahassas, dayanıklı plastik muhafazalar ve elektronik konektörlerde kullanılan yalıtım bileşenleri üretmek için kritik bir üretim sürecidir. Malzeme seçimi ve kalıp mühendisliğinden boyut denetimi ve üretim tutarlılığına kadar her aşama konnektör performansını etkiler.Qirenotomotiv elektroniği, ev aletleri, endüstriyel ekipmanlar ve diğer elektronik ürünlerdeki uygulamalar için özelleştirilmiş takımlama, hassas işleme ve üretim desteği sunan hassas konnektör kalıplama çözümlerinde uzmanlaşmıştır. Süreci anlamak, ürün tasarımcılarının ve satın alma ekiplerinin kalite, maliyet ve uzun vadeli üretim güvenilirliği hakkında bilinçli kararlar almasına yardımcı olur.
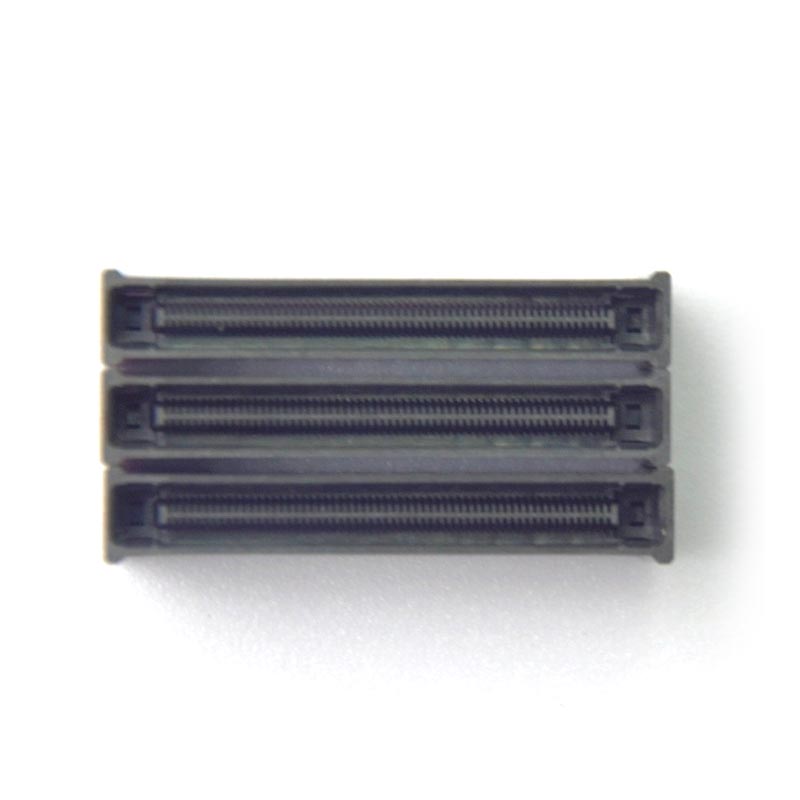
Konektör enjeksiyonlu kalıplama, erimiş termoplastik malzemenin hassas bir şekilde tasarlanmış bir kalıp boşluğuna enjekte edildiği, soğutulduğu ve bitmiş bir bileşen oluşturmak üzere dışarı atıldığı bir üretim sürecidir. Plastik muhafazalar, terminal destekleri, yalıtım yapıları, koruyucu kabuklar ve elektrik ve elektronik konektörler için gerekli diğer parçaların üretiminde yaygın olarak kullanılır.
Birçok genel amaçlı plastik bileşenin aksine, konektör parçaları sıklıkla küçük açıklıklar, ince duvarlar, karmaşık kilitleme özellikleri ve yakın aralıklı terminal konumları içerir. Bu özelliklerin metal kontaklar ve eşleşen bileşenlerle birlikte çalışması gerekir. Küçük bir boyutsal sapma bile montajı, yerleştirme kuvvetini, terminal hizalamasını veya elektrik bağlantısı güvenilirliğini etkileyebilir.
Bu nedenle başarılı konnektör kalıplama, koordineli malzeme mühendisliğine, kalıp tasarımına, makine ayarlarına ve denetim prosedürlerine bağlıdır. Qiren, zorlu uygulamalar için özelleştirilmiş plastik bileşenler ve takımlar arayan müşteriler için hassas konnektör enjeksiyonlu kalıplama çözümleri sunar.
Tipik uygulamalar şunları içerir:
Kalıplanmış mahfaza iletken kontakların konumunu ve desteğini oluşturduğu için hassasiyet konnektör performansı açısından temel öneme sahiptir. Boyutları, bileşenlerin birbirine nasıl uyduğunu, terminallerin nasıl güvende kaldığını ve konektörün tekrarlanan kullanım sırasında nasıl performans gösterdiğini etkiler.
Çeşitli faktörler, hassas konnektör kalıplamayı birçok geleneksel plastik kalıplama uygulamasına göre daha zorlu hale getirir.
Terminal aralığı, boşluk boyutları, kilitleme yapıları ve birleşme yüzeyleri onaylı mühendislik çizimlerine uygun olmalıdır. Toleranslar, her özelliğe gereksiz derecede sıkı bir tolerans uygulamak yerine, her bir bileşenin işlevsel gereksinimlerine göre oluşturulmalıdır.
Plastik muhafaza, amaçlanan çalışma ortamı için uygun yalıtım sağlamalıdır. Malzeme seçimi, duvar kalınlığı, sızıntı mesafesi, açıklık ve boşluk veya kirliliğin varlığı elektrik güvenliğini etkileyebilir. Gereksinimler geçerli ürün standartlarına ve çalışma koşullarına göre değerlendirilmelidir.
Konektör muhafazaları takma kuvvetlerine, titreşime, sıcaklık değişikliklerine ve tekrarlanan eşleşme döngülerine maruz kalabilir. Kalıplanmış bileşen şeklini korumalı ve çatlama, aşırı deformasyon veya tutma kaybı olmadan terminalleri desteklemelidir.
Başarılı bir prototip yalnızca başlangıç noktasıdır. Üreticiler, üretim partileri, kalıp boşlukları ve malzeme partileri genelinde tekrarlanabilir boyutları ve işlevsel performansı korumalıdır. Kararlı işleme, önlenebilir hurda, yeniden işleme ve montaj kesintilerini azaltır.
Malzeme seçimi kalıplanabilirliği, büzülmeyi, ısı direncini, yalıtım performansını, mekanik mukavemeti, nem hassasiyetini ve son bileşen maliyetini etkiler. En iyi reçine, konektörün tasarımına ve çalışma ortamına bağlıdır.
| Malzeme | Temel Özellikler | Potansiyel Uygulamalar | Seçimde Dikkat Edilecek Hususlar |
|---|---|---|---|
| PBT | İyi boyutsal kararlılık ve elektrik yalıtımı | Elektrik muhafazaları ve cihaz konnektörleri | Isıya maruz kalma, büzülme ve nem koşullarını değerlendirin. |
| PA (Naylon) | İyi mekanik mukavemet ve tokluk | Otomotiv ve endüstriyel konnektörler | Nem emilimini ve bunun boyutlar üzerindeki etkisini göz önünde bulundurun. |
| LCP | Düşük çarpıklık potansiyeli ve ince aralıklı tasarımlara uygunluk | Kompakt elektronik ve yüksek yoğunluklu konektörler | Malzeme akışının ve kalıplama koşullarının dikkatli kontrolünü gerektirir. |
| BES | Yüksek sıcaklık kapasitesi ve kimyasal direnç | Özel elektrik ve endüstriyel uygulamalar | İşleme gereksinimlerini, maliyeti ve mekanik tasarımı değerlendirin. |
| Cam Elyaf Takviyeli Reçine | Uygun formülasyonlarda geliştirilmiş sertlik ve azaltılmış yönsel büzülme | Yapısal konnektör muhafazaları | Fiber yönü çarpıklığı ve boyutsal doğruluğu etkileyebilir. |
Bu malzemeler birbirinin yerine kullanılamaz. Mühendisler, bir spesifikasyonu tamamlamadan önce reçine derecesini, çalışma sıcaklığını, alev geciktiricilik gerekliliklerini, dielektrik özellikleri, kimyasal maruziyeti ve geçerli düzenleyici gereklilikleri incelemelidir.
Ek rehberlik için Qiren'in konnektör enjeksiyonlu kalıplama çözümlerini ve ilgili hassas kalıp üretim yeteneklerini keşfedin.
Güvenilir bir konnektör enjeksiyonlu kalıplama projesi yapılandırılmış bir iş akışını takip eder. Sıra, bileşen geometrisine, kesici uç gereksinimlerine, üretim hacmine ve denetim kriterlerine bağlı olarak değişebilir ancak temel aşamalar aynı kalır.
Metal terminaller içeren konektörler için kesici uçların konumlandırılması ve tutulması özel dikkat gerektirir. Ekipmanın bileşen hizalamasını tutarlı bir şekilde koruyabilmesi koşuluyla, otomatik kesici uç yükleme veya montajı daha yüksek hacimli programlar için uygun olabilir.
Takımlama başlamadan önce verilen tasarım kararları, daha sonra maliyetli değişiklikleri önleyebilir. Üretilebilirlik için tasarım incelemesi, bileşenin son uygulamasında nasıl doldurulacağını, soğuyacağını, çıkarılacağını, birleştirileceğini ve çalışacağını dikkate almalıdır.
Pratik olduğunda, nispeten eşit duvar kalınlığı, tutarlı doldurma ve soğutmayı desteklemeye yardımcı olur. Ani kalınlık geçişleri çökme izlerine, iç gerilime veya çarpıklığa neden olabilir. Profiller ve çıkıntılar, gereksiz derecede kalın kesitler oluşturmadan gerekli mukavemeti sağlayacak şekilde tasarlanmalıdır.
Kapı yerleşimi dolgu modellerini, kaynak hattı konumlarını, paketlemeyi ve yüzey görünümünü etkiler. Konektör muhafazalarında geçit, kritik birleşme yüzeyleri, terminal cepleri ve mekanik olarak zorlanan alanlar dikkate alınarak konumlandırılmalıdır.
Uygun taslak açıları ve iyi tasarlanmış çıkarma sistemleri, kalıplanmış parçaların hassas özelliklere zarar vermeden çıkarılmasına yardımcı olur. Gerekli draft reçineye, yüzey dokusuna, parça geometrisine ve boyut gereksinimlerine bağlıdır.
Insert kalıplı konektörler için metal terminaller, enjeksiyon ve soğutma boyunca belirtilen konumlarda kalmalıdır. Kalıp desteği, kesici uç yükleme doğruluğu, reçine akışı ve termal genleşmenin tümü, plastik muhafaza ile metal bileşenler arasındaki nihai ilişkiyi etkiler.
Yararlı tasarım uygulamaları şunları içerir:
Konektör enjeksiyonlu kalıplamanın kalite kontrolü, kalıplanmış bileşenin hem görünümünü hem de işlevsel performansını ele almalıdır. Bir parça, terminal hizasızlığı, boyutsal sapma veya yetersiz mekanik tutuşa sahipken bile kabul edilebilir görünebilir.
Pratik bir denetim planı aşağıdaki kontrolleri içerebilir:
Yaygın kusurlar ve bunların potansiyel nedenleri şunlardır:
| Kusur | Olası Neden | Düzeltici Yaklaşım |
|---|---|---|
| Flaş | Ayırma hattı boşlukları, aşırı basınç veya kalıp aşınması | Takımların durumunu inceleyin ve işleme ayarlarını optimize edin. |
| Kısa Şutlar | Yetersiz dolum, kısıtlı akış veya yetersiz havalandırma | Kapı tasarımını, havalandırmayı ve doldurma parametrelerini gözden geçirin. |
| Çarpıklık | Düzensiz soğutma, malzeme yönelimi veya diferansiyel büzülme | Soğutma dengesini iyileştirin ve geometriyi ve malzeme seçimini gözden geçirin. |
| Lavabo İşaretleri | Kalın bölümler veya yetersiz paketleme ve soğutma | Duvar geometrisini ve paketleme koşullarını optimize edin. |
| Terminal Yanlış Hizalaması | Ekleme hareketi, takım değişimi veya tutarsız yükleme | Uç konumunu, desteğini ve boyut doğrulamasını iyileştirin. |
Kabul sınırları ve test sıklığı, ürün spesifikasyonuna, müşteri gereksinimlerine ve risk düzeyine göre tanımlanmalıdır. Güvenlik açısından kritik veya yüksek güvenilirlik gerektiren uygulamalar için ek doğrulama gerekli olabilir.
Her konnektör aynı takım yatırımını veya inceleme stratejisini gerektirmez. Aşağıdaki karşılaştırma, uygulama gereksinimlerinin üretim yaklaşımını nasıl etkilediğini göstermektedir.
| Gereklilik | Standart Konnektör | Hassas Konnektör |
|---|---|---|
| Geometri | Nispeten basit özellikler | İnce aralıklı boşluklar ve karmaşık ayrıntılar |
| Hoşgörü Stratejisi | Genel kurul gereksinimlerine göre | Kritik özellikler daha sıkı, işlev tabanlı sınırlara kavuşur |
| Takımlama | Uygun olduğunda geleneksel kalıp konfigürasyonu | Daha zorlu boşluk, soğutma, havalandırma ve hizalama kontrolü |
| Denetleme | Görsel ve boyutsal kontroller | Ayrıntılı metroloji ve ek işlevsel doğrulama |
| Süreç Riski | Öncelikle doldurma ve genel boyutlarla ilgili | Terminal konumu, çiftleşme uyumu, çarpıklık ve tutmayı içerebilir |
Ayrım sadece ürün boyutu meselesi değildir. Küçük bir konnektör, yakın aralıklı terminaller içeriyorsa veya devre kartıyla hassas hizalamayı sürdürmesi gerekiyorsa, oldukça karmaşık aletler gerektirebilir. Yalnızca görünüme dayalı varsayımlar yerine, mühendislik gereksinimleri süreci belirlemelidir.
Bir tedarikçiyi seçmek, onun mühendislik gereksinimlerini tekrarlanabilir üretim sonuçlarına dönüştürme yeteneğini değerlendirmek anlamına gelir. Rekabetçi bir fiyat teklifi önemlidir, ancak takım kalitesi, süreç istikrarı, iletişim ve teknik destek de toplam sahip olma maliyetini etkiler.
Bir konnektör enjeksiyon kalıplama üreticisini değerlendirirken aşağıdaki soruları göz önünde bulundurun:
Qiren Electronics, hassas plastik bağlantı kalıpları ve özelleştirilmiş enjeksiyon kalıplama çözümlerine odaklanmaktadır. Ürün bilgilerine göre şirket, ±0,01 mm'lik nominal tolerans kapasitesi, %99,2'ye kadar bildirilen verim oranı, Alman kalıp çeliği, kalıp akışı analizi ve MES entegre atölye yönetimini öne çıkarıyor. Bu rakamların proje değerlendirmesi sırasında belirli parça geometrisi, malzemesi, ölçüm yöntemi ve üretim koşullarına göre doğrulanması gerekir.
Qiren ayrıca kalıp kullanımının ilk yılında kalıp optimizasyonu ve yükseltmelere yönelik desteği de anlatıyor. Alıcılar, yalnızca genel spesifikasyonlara güvenmek yerine, bu yetenekleri kendi konnektör tasarımlarının gereksinimleriyle birlikte tartışabilirler.
İlgili üretim bilgileri için Konektör Enjeksiyon Kalıplama ürün sayfasını ziyaret edin veya Qiren'in hassas kalıp ve bileşen imalat web sitesini inceleyin.
Plastik konektör muhafazaları, yalıtım gövdeleri, terminal destekleri, koruyucu kabuklar ve doğru geometri ve tekrarlanabilir üretim gerektiren diğer bileşenlerin üretiminde kullanılır. Tipik uygulamalar arasında otomotiv elektroniği, ev aletleri, endüstriyel otomasyon ve tüketici elektroniği cihazları yer alır.
Her konnektör için tek bir en iyi malzeme yoktur. PBT ve naylon birçok elektrik ve mekanik uygulama için yaygın tercihlerdir; LCP ve PPS ise zorlu boyutsal veya termal gereksinimlere sahip tasarımlara uygun olabilir. Nihai seçim, konektörün çalışma ortamına, elektriksel özelliklerine, mekanik yüklere ve maliyet hedeflerine bağlıdır.
Ulaşılabilir toleranslar parça geometrisine, reçine davranışına, kalıp yapısına, proses stabilitesine ve ölçüm yöntemlerine bağlıdır. Qiren, hassas kalıplama teklifi için ±0,01 mm'lik nominal tolerans kapasitesi listeliyor. Alıcılar, bu toleransın kendi özel tasarımlarının her bir kritik özelliği için uygun olup olmadığını teyit etmelidir.
Yaygın nedenler arasında uygun olmayan malzeme kullanımı, zayıf havalandırma, yanlış işleme parametreleri, eşit olmayan soğutma, kalıp aşınması ve hatalı kesici uç konumlandırma yer alır. Yapılandırılmış bir tasarım incelemesi, kontrollü süreç penceresi ve riske dayalı inceleme planı bu sorunların belirlenmesine ve azaltılmasına yardımcı olabilir.
Evet. Ekleme kalıplama, metal terminalleri plastik bir konnektör mahfazası içinde kapsülleyebilir veya destekleyebilir. Süreç, uygun kesici uç konumlandırması, kalıp desteği, malzeme uyumluluğu ve terminal hizalaması ve tutmanın doğrulanmasını gerektirir.
Evet. Enjeksiyon kalıplama, kalıplama, çevrim koşulları, malzeme taşıma ve denetim uygun şekilde kontrol edildiğinde tekrarlanabilir, yüksek hacimli üretime çok uygundur. Çok boşluklu kalıplar ve uygun otomasyon, çıktıyı iyileştirebilir ancak uygunlukları ürünün karmaşıklığına ve talebe bağlıdır.
2B mühendislik çizimini, 3B CAD dosyasını, amaçlanan reçine veya malzeme gereksinimlerini, kritik toleransları, yıllık talebi, beklenen hizmet ortamını ve her türlü işlevsel veya düzenleyici spesifikasyonu sağlayın. Ayrıca kalıp imalatına mı, kalıplanmış parçalara mı, eklemeli kalıplamaya mı yoksa kombine bir çözüme mi ihtiyacınız olduğunu netleştirin.
Konektör enjeksiyon kalıplama, hassas takımlamayı, uygun malzeme seçimini, kontrollü işlemeyi ve uygulamaya özel kalite doğrulamayı birleştirir. Her karar, konnektörün ne kadar doğru şekilde uyduğunu, elektrik kontaklarını ne kadar güvenilir şekilde desteklediğini ve zaman içinde ne kadar tutarlı üretilebileceğini etkiler. Ürün geliştiricileri, kritik boyutları erken tespit ederek ve net denetim gereklilikleri oluşturarak önlenebilir kusurları azaltabilir ve daha bilinçli kaynak bulma kararları verebilir.
Qiren, elektronik, otomotiv, cihaz ve endüstriyel uygulamalar için hassas konnektör kalıp imalatı ve özelleştirilmiş kalıplama çözümleri sunmaktadır. Yeni bir konnektör geliştiriyorsanız veya mevcut bir üretim sürecini iyileştiriyorsanız,bize Ulaşınçizimlerinizi, malzeme gereksinimlerinizi, takım özelliklerini ve üretim hedeflerinizi tartışmak için. Projenizin hassasiyeti, kalitesi ve teslimat ihtiyaçlarına uygun pratik bir üretim çözümünü değerlendirmek için Qiren ile birlikte çalışın.