Makale Özeti: Enjeksiyon kalıplamatekrarlanabilir plastik bileşenlerin uygun ölçekte üretilmesi için en verimli üretim süreçlerinden biridir. Otomotiv muhafazaları ve elektronik konektörlerden tıbbi bileşenlere ve endüstriyel parçalara kadar süreç, güvenilir sonuçlar elde etmek için kalıp mühendisliği, malzeme seçimi, makine kontrolü, soğutma ve kalite kontrolünü birleştirir. Bu kılavuz, Enjeksiyon Kalıplamanın nasıl çalıştığını, parça kalitesini neyin belirlediğini, yaygın üretim sorunlarından nasıl kaçınılacağını ve hem prototip geliştirmeyi hem de seri üretimi destekleyebilecek bir üretim ortağının nasıl seçileceğini açıklamaktadır.
Enjeksiyon kalıplama, ısıtılmış malzemeyi hassas bir şekilde tasarlanmış bir kalıp boşluğuna enjekte ederek plastik parçalar üretmek için kullanılan bir üretim prosesidir. Malzeme boşluğu doldurduktan sonra katılaşıp istenilen şekli alana kadar soğutulur. Daha sonra kalıp açılır ve bitmiş bileşen çıkarılır.
Bu döngünün görünen basitliği yanıltıcı olabilir. İyi görünümlü bir prototip üretmek zorlu bir iştir; yüzbinlerce veya milyonlarca boyutsal olarak tutarlı parça üretmek başka bir şeydir. Başarılı Enjeksiyon Kalıplama, kalıp tasarımı, plastik malzeme, enjeksiyon basıncı, sıcaklık, doldurma davranışı, soğutma verimliliği, makine kapasitesi ve denetim prosedürleri arasındaki etkileşime bağlıdır.
Üreticiler için asıl amaç sadece plastik parça yapmak değildir. Uzun bir üretim süreci boyunca gerekli geometriyi, gücü, görünümü, boyutsal doğruluğu ve montaj performansını sağlayabilecek tekrarlanabilir bir üretim süreci oluşturmaktır.
Üretim hacimleri ilk takım yatırımını haklı çıkardığında enjeksiyon kalıplama özellikle caziptir. Uygun bir kalıp ve süreç oluşturulduktan sonra, bireysel parçalar nispeten az miktarda manuel müdahale ile hızlı bir şekilde üretilebilir.
Tipik bir Enjeksiyon Kalıplama döngüsü birkaç kontrollü aşamadan oluşur. Her aşama, kalıplanmış bileşenin nihai kalitesini etkiler, bu nedenle proses stabilitesi önemlidir.
Fırlatıldıktan sonra döngü yeniden başlar. Yüksek hacimli üretimde çevrim süresindeki küçük bir azalma bile toplam üretim kapasitesini önemli ölçüde etkileyebilir. Ancak soğutma ve boyutsal kararlılık dikkate alınmadan çevrimin kısaltılması kusurlara neden olabilir, dolayısıyla üretkenlik her zaman parça kalitesiyle dengelenmelidir.
Enjeksiyon kalıplama kalitesi tek bir makine ayarından gelmez. Birkaç değişkenin birlikte çalışmasının sonucudur.
| Faktör | Neden Önemlidir? | Kötü Kontrol Edilirse Potansiyel Risk |
|---|---|---|
| Kalıp tasarımı | Kavite geometrisini, malzeme akışını, soğutmayı ve fırlatmayı kontrol eder | Çarpılma, kısa çekimler, flaş, zor fırlatma |
| Malzeme seçimi | Gücü, ısı direncini, kimyasal direnci ve görünümü belirler | Çatlama, deformasyon, erken arıza |
| Enjeksiyon basıncı | Boşluğun uygun şekilde doldurulmasını ve paketlenmesini sağlar | Kısa çekimler, batma izleri, flaş, boyut değişimi |
| Sıcaklık kontrolü | Uygun malzeme akışını ve katılaşma davranışını korur | Yanık izleri, zayıf doldurma, bozulma, tutarsız yüzeyler |
| Soğutma sistemi | Katılaşmayı ve döngü stabilitesini kontrol eder | Çarpılma, büzülme değişimi, uzun çevrim süreleri |
| Denetleme | Boyutları ve işlevsel gereksinimleri doğrular | Arızalı parçaların montaja veya müşterilere ulaşması |
Bu nedenle güvenilir bir üretici, yalnızca enjeksiyon makinesine odaklanmak yerine tüm üretim zincirini değerlendirir. Kalıp akışı, kapı konumu, duvar kalınlığı, taslak açıları, soğutma kanalı düzenlemesi, malzeme davranışı ve boyut toleranslarının hepsinin üretim başlamadan önce dikkate alınması gerekir.
Malzeme seçimi, en ucuz reçineyi seçmek yerine, bitmiş ürünün çalışma ortamıyla başlamalıdır.
Kalıplanmış bileşenler için kullanılan yaygın termoplastikler arasında ABS, polipropilen (PP), polietilen (PE), polikarbonat (PC), naylon veya poliamid (PA), POM ve çeşitli mühendislik karışımları bulunur. Her malzemenin farklı işleme gereksinimleri ve performans özellikleri vardır.
Dikkate alınması gereken diğer hususlar arasında UV'ye maruz kalma, çalışma sıcaklığı, elektrik yalıtım gereklilikleri, aleve dayanıklılık, gıdayla temas gereklilikleri, tıbbi uygulamalar, yüzey kalitesi, renk ve hedef pazar için geçerli düzenleyici gereklilikler yer alır.
Malzemenin kurutulması bir diğer önemli husustur. Bazı polimerler ortamdaki nemi emer. Kalıplamadan önce nem uygun şekilde kontrol edilmezse yüzey kusurlarına, mekanik performansın azalmasına, boyutsal kararsızlığa veya diğer işleme sorunlarına katkıda bulunabilir.
Enjeksiyon kalıplama, yüksek üretim verimliliğini tekrarlanabilir geometri ve geniş malzeme seçeneğiyle birleştirebildiği için popüler olmaya devam ediyor.
Takımlama ve işleme parametreleri oluşturulduktan sonra üretim döngüsü hızlı bir şekilde tamamlanabilir. Otomatik besleme, kalıplama, çıkarma, inceleme ve aşağı yönlü işlemler üretkenliği daha da artırabilir.
İyi tasarlanmış kalıplar, yalnızca geleneksel işleme kullanılarak üretilmesi zor veya pahalı olabilecek özellikler üretebilir. Çubuklar, çıkıntılar, geçmeli özellikler, dokulu yüzeyler, entegre montaj noktaları ve diğer ayrıntılar çoğu zaman doğrudan kalıplanmış bileşene dahil edilebilir.
Düzgün tasarlanmış bir kalıp tutarlı bir referans geometrisi sağlar. Kararlı makine parametreleri ve kontrollü malzeme koşulları, üreticilerin büyük üretim partilerinde boyutsal tutarlılığı korumasına yardımcı olabilir.
Üreticilerin malzemeleri mukavemet, esneklik, elektriksel özellikler, kimyasal direnç, ısı direnci, görünüm ve maliyete göre seçmesine olanak tanıyan geniş bir termoplastik malzeme yelpazesi mevcuttur.
Takımlama önemli bir ön masrafı temsil eder, ancak üretim hacmi arttıkça parça başına maliyet cazip hale gelebilir. Bu, Enjeksiyon Kalıplamayı özellikle orta ve yüksek hacimli miktarlarda üretilen ürünler için uygun hale getirir.
Yaygın kusurları anlamak, ürün tasarımcılarının ve satın alma ekiplerinin üretim başlamadan önce üretim risklerini belirlemesine yardımcı olabilir.
| Ortak Kusur | Tipik Nedenler | Pratik Önleme |
|---|---|---|
| Kısa atış | Yetersiz dolum, kısıtlı akış, uygun olmayan sıcaklık | Kapakları, kızakları, malzeme sıcaklığını ve enjeksiyon koşullarını gözden geçirin |
| Flaş | Aşırı basınç, kalıp uyumsuzluğu, hasarlı ayırma yüzeyleri | Kalıp uyumunu iyileştirin ve proses basıncını optimize edin |
| Çözgü | Düzensiz soğutma veya malzeme büzülmesi | Duvar kalınlığını ve soğutma tasarımını dengeleyin |
| Lavabo işaretleri | Kalın bölümler ve yetersiz paketleme | Geometriyi, paketleme basıncını ve soğutmayı optimize edin |
| Yanık izleri | Sıkışmış hava veya aşırı kesme ve sıcaklık | Havalandırmayı iyileştirin ve doldurma koşullarını gözden geçirin |
| Kaynak hatları | Doldurma sırasında buluşan ayrı malzeme akış cepheleri | Geçit konumlarını, sıcaklığı ve akış yollarını optimize edin |
| Boyutsal değişiklik | Malzeme, sıcaklık, basınç veya soğutma kararsızlığı | Kontrollü ve tekrarlanabilir işleme koşulları oluşturun |
Bu sorunları çözmenin en iyi zamanı seri üretim öncesidir. Kalıp tasarımı incelemeleri, prototip denemeleri, numune incelemesi ve süreç doğrulaması, üretim başladıktan sonra pahalı takım değişiklikleri riskini azaltabilir.
İyi ürün tasarımı ve iyi kalıp tasarımı birlikte çalışmalıdır. Üretilebilirlik dikkate alınmadan tasarlanan bir bileşen, gereksiz takım karmaşıklığı, daha uzun döngüler, daha yüksek maliyetler veya kapsamlı değişiklikler gerektirebilir.
Hassas ürünler için toleransların da gerçekçi olması gerekir. Son derece dar toleranslar, daha gelişmiş takımlama, proses kontrolü, muayene ekipmanı veya ikincil işleme gerektirebilir. İyi bir üretim ortağı, işlevsel açıdan kritik olan boyutlar ile daha pratik toleransın yeterli olduğu boyutlar arasında ayrım yapılmasına yardımcı olabilir.
Enjeksiyon kalıplama çok çeşitli endüstrileri destekler çünkü süreç farklı malzemelere, geometrilere, yüzey gereksinimlerine ve üretim miktarlarına uyarlanabilir.
| Endüstri | Tipik Bileşenler | Önemli Gereksinimler |
|---|---|---|
| Otomotiv | Muhafazalar, braketler, kapaklar, klipsler, iç bileşenler | Dayanıklılık, boyutsal kararlılık, sıcaklık direnci |
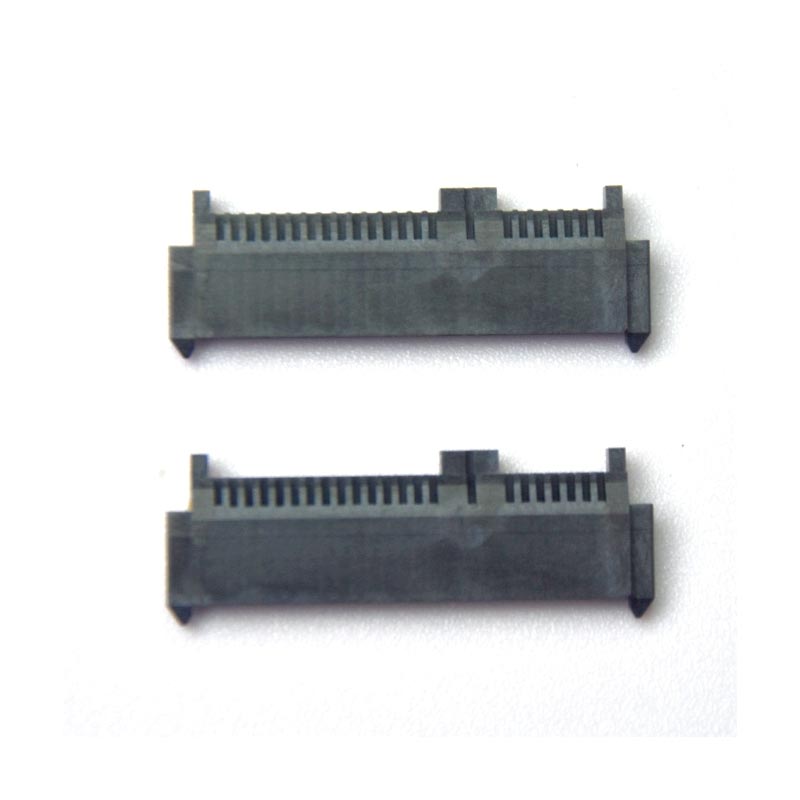
| Elektronik | Konektör gövdeleri, koruyucu muhafazalar, sensör bileşenleri | Hassasiyet, elektriksel özellikler, güvenilir montaj |
| Tıbbi | Cihaz bileşenleri, muhafazalar, laboratuvar parçaları | Malzeme uygunluğu, temizlik, boyutsal tutarlılık |
| Tüketici ürünleri | Muhafazalar, kulplar, yapısal bileşenler | Görünüm, ergonomi, maliyet verimliliği |
| Endüstriyel ekipman | Koruyucu kapaklar, mekanik bileşenler, bağlantı parçaları | Mukavemet, kimyasal direnç, servis ömrü |
Otomotiv ve elektronik uygulamalarında kalıplanmış bileşenlerin zorlu boyut ve montaj gereksinimlerini karşılaması gerekebilir. Tıbbi uygulamalarda malzeme seçimi, proses kontrolü, temizlik, izlenebilirlik ve uygulamaya özel uyumluluk özellikle önemli hale gelebilir.
Sadece birim fiyata göre tedarikçi seçmek daha sonra sorun yaratabilir. Kalıp geliştirmeyi, malzeme davranışını, üretim mühendisliğini ve kalite kontrolünü anlayan bir üretici genellikle toplam proje riskini azaltabilir.
Sipariş vermeden önce aşağıdaki soruları göz önünde bulundurun:
Özelleştirilmiş ürünler üzerinde çalışırken iletişim özellikle önemlidir. Seri üretimden önce çizimler, 3 boyutlu modeller, malzeme özellikleri, kritik boyutlar, görünüm gereksinimleri, test kriterleri, paketleme detayları ve teslimat beklentileri doğrulanmalıdır.
Yetenekli bir tedarikçi, müşterinin çizimlerini aynen alındığı gibi işlemek yerine, potansiyel üretim sorunlarını tanımlamaya da istekli olmalıdır. Erken mühendislik geri bildirimi maliyetli kalıp değişikliklerini ve üretim gecikmelerini önleyebilir.
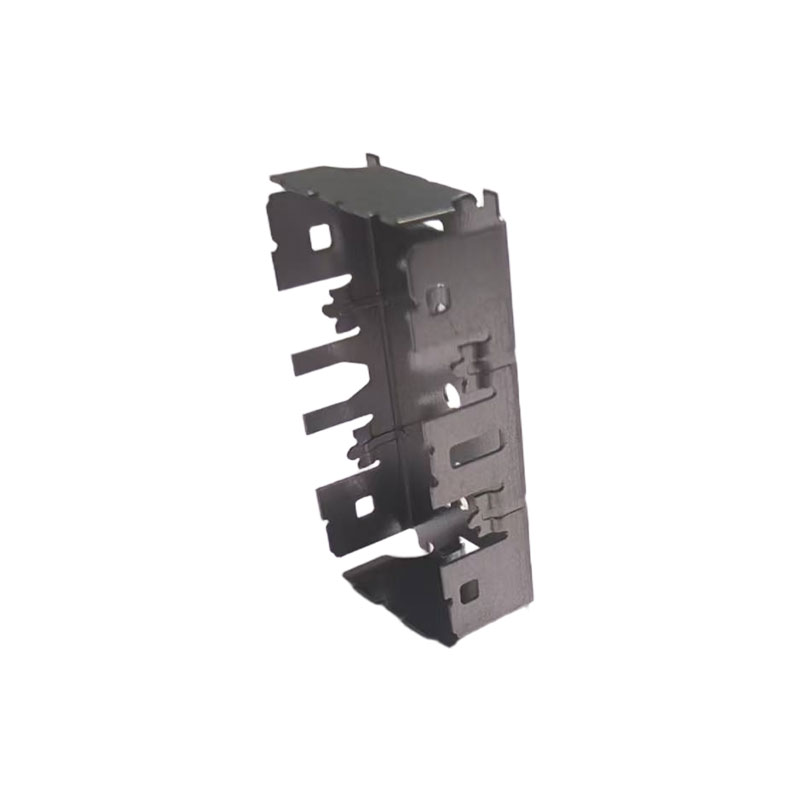
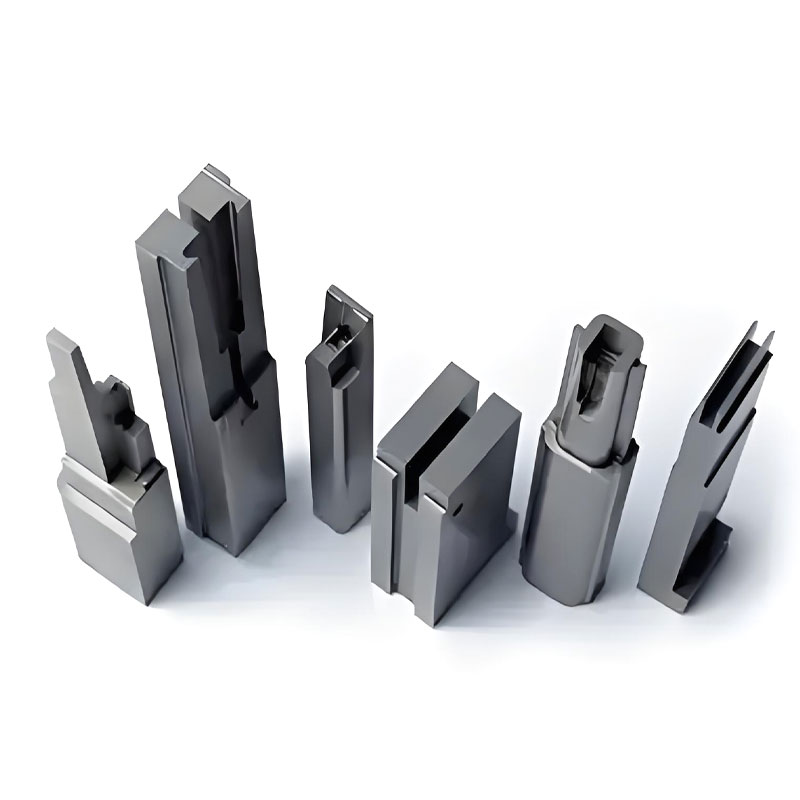
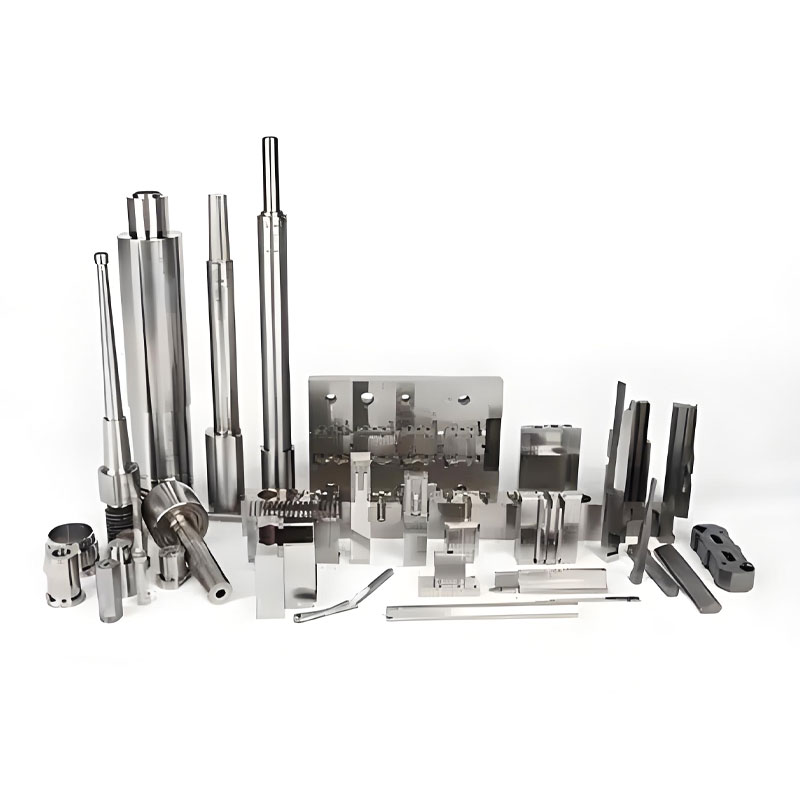
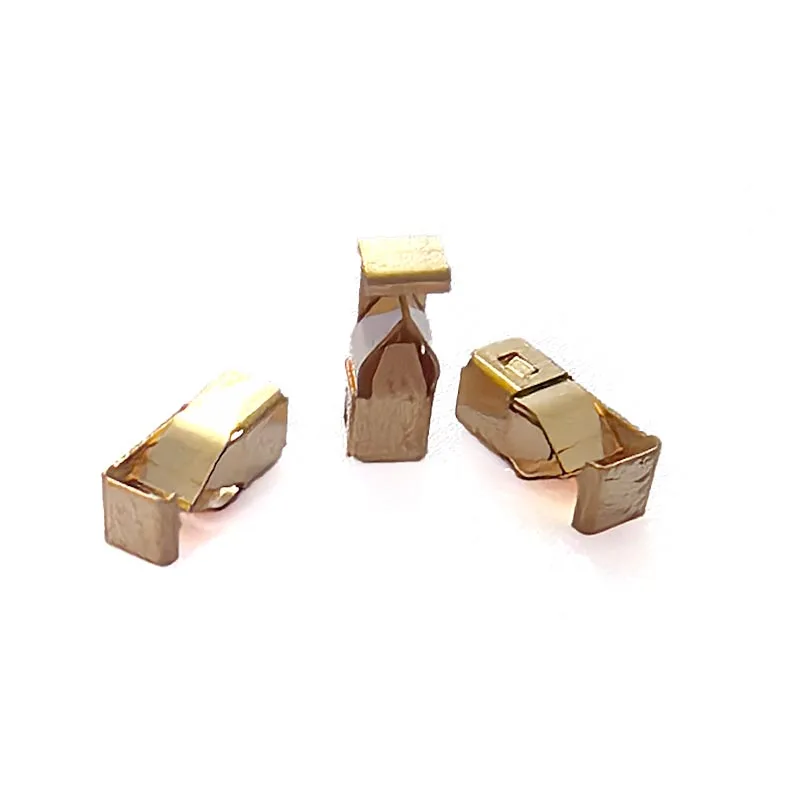
Dongguan Qiren Elektronik Co, Ltdözelleştirilmiş plastik, hassas ve damgalı bileşenler için Enjeksiyon Kalıplama ve ilgili üretim yetenekleri sağlar. Ürün bilgilerine göre şirket, otomotiv, elektronik ve medikal uygulamalar gibi sektörlere hizmet vermekte olup, 20 yılı aşkın üretim tecrübesine sahiptir.
Şirket, yaklaşımını temel kalıp işlemenin ötesinde bir şey olarak tanımlıyor. Hizmetleri malzeme seçimi, akış kanalı hususları, üretim doğrulama ve özelleştirilmiş bileşen imalatı gibi alanları kapsamaktadır. Bu daha geniş yaklaşım, bir proje mevcut bir çizimi kalıplanmış bir parçaya dönüştürmekten daha fazlasını içerdiğinde yararlı olabilir.
Qiren ayrıca, belirtilen yedi günlük hızlı prova hedefi ve uygulanabilir projeler için 45 günlük teslimat taahhüdü de dahil olmak üzere hızlı prototip oluşturma ve üretim teslim yeteneklerinin altını çiziyor. Ayrıca hassas sıvı kontrol bileşeni üretimini ve IoT sensör uygulamaları için özel paketleme çözümlerini de açıklamaktadır. Her bir proje için gerçek zamanlama ve teknik gereksinimler onaylanmalıdır.
Yeni bir plastik bileşen geliştiren müşteriler için en yararlı başlangıç noktası genellikle ürün çiziminin veya 3D modelinin tamamen gözden geçirilmesidir. Önemli bilgiler şunları içerir:
Teklif aşamasında bu ayrıntıların sağlanması, üreticinin takım karmaşıklığını, üretim fizibilitesini, malzeme gereksinimlerini, beklenen döngü koşullarını ve genel proje gereksinimlerini daha doğru bir şekilde değerlendirmesine yardımcı olur.
Enjeksiyon kalıplama öncelikle tekrarlanabilir geometriye sahip plastik bileşenlerin üretiminde kullanılır. İlk kalıp yatırımının birçok parçaya dağıtılabildiği orta ve yüksek hacimli üretim için özellikle etkilidir.
Olabilir, ancak ekonomi takım maliyetine, parça karmaşıklığına, malzemeye, üretim miktarına ve beklenen gelecekteki talebe bağlıdır. Çok küçük miktarlar için CNC işleme veya katmanlı imalat gibi alternatif işlemler bazen daha ekonomik olabilir.
Çevrim süresi parça boyutuna, malzemeye, duvar kalınlığına, kalıp tasarımına, soğutma verimliliğine ve makine ayarlarına göre önemli ölçüde değişiklik gösterir. İnce bileşenlerin döngüleri nispeten kısa olabilirken, daha büyük veya daha kalın parçalar genellikle daha fazla soğuma süresi gerektirir.
Eğrilme, eşit olmayan soğutma, farklı malzeme büzülmesi, tutarsız duvar kalınlığı, uygun olmayan işleme koşulları veya dengesiz kalıp tasarımından kaynaklanabilir. Geometrinin ve soğutma sisteminin erken gözden geçirilmesi bu riski azaltabilir.
Evet. Enjeksiyon kalıplama, kaburgaları, çıkıntıları, klipsleri, dokulu yüzeyleri, montaj özelliklerini ve diğer detayları içeren karmaşık geometriler üretebilir. Ancak karmaşıklığın kalıp yapımı, malzeme akışı, çıkarma ve soğutma gereksinimleriyle uyumlu olması gerekir.
2B çizim veya 3B model, malzeme gereksinimi, tahmini sipariş miktarı, yüzey kalitesi, kritik toleranslar, uygulama bilgileri ve teslimat beklentileri yararlı başlangıç noktalarıdır. Montaj ve testlere ilişkin ek bilgiler teklif doğruluğunu daha da artırabilir.
Kalıp tasarımı esastır. Kapı yerleşimi, yolluk konfigürasyonu, boşluk düzeni, soğutma kanalları, havalandırma, ayırma yüzeyleri ve fırlatma mekanizmalarının tümü dolum davranışını, çevrim süresini, görünümü ve boyutsal tutarlılığı etkiler.
Enjeksiyon Kalıplama, erimiş plastiği bir kalıba zorlamak gibi basit bir işlemden daha fazlasıdır. Güvenilir üretim, malzeme seçimi, parça geometrisi, kalıp mühendisliği, makine ayarları, soğutma, denetim ve üretim yönetimini içeren koordineli kararlara bağlıdır.
Müşteriler için en yaygın üretim zorlukları (yüksek kusur oranları, tutarsız boyutlar, aşırı takım maliyetleri, uzun teslim süreleri ve zor tasarım değişiklikleri) genellikle seri üretim başlamadan önce üretilebilirliğin ele alınmasıyla azaltılabilir.
Güçlü bir proje, nihai uygulamanın net bir şekilde anlaşılmasıyla başlar. İşlevsel gereksinimler, malzeme, geometri, toleranslar, üretim hacmi ve görünüm beklentileri belirlendikten sonra üretici daha uygun bir kalıplama stratejisi geliştirebilir.
Özelleştirilmiş Enjeksiyon Kalıplama çözümleri ile,Dongguan Qiren Elektronik Co, Ltdüretim doğrulama ve bileşen üretimi yoluyla müşterilere kalıp geliştirme ve malzeme hususlarında destek olmayı amaçlamaktadır. Bir sonraki plastik bileşeniniz, hassas kalıplanmış parçanız veya özel üretim projeniz için,bize Ulaşınçizimlerinizi, uygulama gereksinimlerinizi, üretim hacminizi ve üretim hedeflerinizi tartışmak için.